• لینک به Instagram
  • لینک به WhatsApp
  • لینک به Facebook
  • لینک به Youtube
  • فروشگاه
  • سبد خرید
  • حساب کاربری من
09019990792
پرینتر سه بعدی دیاکو ، پرینتر سه بعدی ، پرینت سه بعدی
  • صفحه نخست
  • محصولات
  • فروشگاه
  • آموزش
    • کلیات
    • پرینت سه بعدی
    • نرم افزار
      • معرفی نرم افزار
      • آموزش نرم افزار
  • دانلود سنتر
    • نرم افزار
    • طرح های سه بعدی
      • معماری
      • تزئینی
      • کاربردی
  • مقالات
  • تماس با ما
  • درباره ما
  • استخدام
  • Click to open the search input field Click to open the search input field جستجو
  • منو منو
اختلاف ابعادی

اختلاف ابعادی

مقالات

مقدمه:

اگر می خواهید کیفیت قطعات پرینت شده سه بعدی خود را بهبود بخشید ، این راهنما گزینه ی مناسبی برای شروع است . در این متن لیست گسترده ای از رایج ترین موضوعات پرینت سه بعدی به همراه تنظیمات نرم افزاری تهیه شده است که می توانید برای حل مشکلات پرینت از آن استفاده کنید . مهمتر از همه ، این راهنما از مجموعه بزرگی از تصاویر در دنیای واقعی استفاده می کند تا در هنگام بررسی قطعات پرینت سه بعدی شخصی خود ، شناسایی هر کدام آسان شود . در این سری مقالات به اختلاف ابعادی می پردازیم . این مقاله در سایت www.simplify3d.com با عنوان (Dimensional Accuracy ) اختلاف ابعادی منتشر شده است .


Dimensional Accuracy:

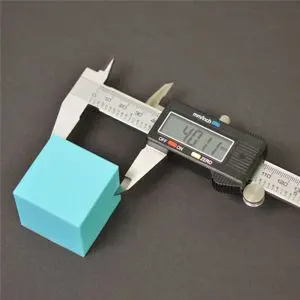
دقت ابعادی قطعات پرینت شده سه بعدی در اکثر قطعات نقش مهمی دارد . بسیاری از عوامل متداول وجود دارد که می تواند بر این دقت تأثیر بگذارد . مانند کم یا زیاد بودن اکستروژن ، انقباض حرارتی ، کیفیت فیلامنت و حتی تراز نازل درلایه اول . Simplify3D شامل چندین ابزار برای کمک به رفع این مشکل است ، بنابراین ما در این مقاله جزئیات بیشتری را توضیح خواهیم داد .

راه حل های رایج :

1- تأثیر لایه اول:

تنظیمات اولین لایه شما می تواند تاثیرمهمی روی دقت ابعادی داشته باشد . اگر نازل شما برای اولین لایه پرینت خیلی زیاد و یا خیلی کم با صفحه ی پرینت فاصله دارد ، می تواند 10-20 لایه بعدی قطعه را به شدت تحت تأثیر قرار دهد . به عنوان مثال ، اگر شما در حال پرینت یک لایه ضخامت 0.2 میلی متر هستید ، اما نازل شما فقط 0.1 میلی متر ازصفحه فاصله دارد . ممکن است این فیلامنت اضافی یک لایه اولی ایجاد کند که کمی بزرگ باشد .

لایه های آینده نیز می توانند تحت تأثیر فیلامنت اضافی روی این لایه قرار گیرند . که باعث ایجاد چندین لایه بزرگ در قسمت انتهایی قطعه می شود . بنابراین قبل از اینکه وقت زیادی را صرف تلاش برای تکمیل دقت ابعادی در پرینت های خود کنید . باید تأیید کنید که اندازه گیری های شما تحت تأثیر موقعیت لایه اول قرار نمی گیرد . یک روش معمول برای انجام این کار ، چاپ یک مدل با 50 تا 100 لایه و سپس اندازه گیری فقط 20 لایه برتر است . این لایه های بالایی از اولین لایه ای که روی صفحه چاپ شده فاصله دارند ، بنابراین تاثیر موقعیت نازل را به حداقل می رساند .

2- اکستروژن کم یا بیش از حد:

اکنون که می دانید از اندازه گیری های دقیقی استفاده می کنید که تحت تأثیر لایه اول قرار نمی گیرد ، به بررسی تنطیمات میزان اکستروژن می پردازیم . این تنظیمات بر سرعت جریان برای کل پرینت تأثیر می گذارد . اگر اکستروژن خیلی کم است ، ممکن است شروع به مشاهده شکاف بین لایه ها ، سوراخ در سطوح بالای و قسمتهایی کنید که از اندازه مورد نظر خود کوچکتر هستند . اگر اکستروژن شما خیلی زیاد است ، ممکن است متوجه لایه های بالایی شوید که تمایل به برآمدگی به سمت بالا و بخش هایی دارند که بزرگتر از آن هستند . قبل از ادامه برای مشاوره بیشتر در مورد این موضوعات ، لطفاً به بخش های Under-Extrusion و Over-Extrusion مراجعه کنید .

3- خطای ثبات ابعادی:

اگر مراحل بالا را انجام داده اید و هنوز اختلاف ابعادی مشاهده می کنید، Simplify3D تنظیمات دیگری دارد . این تنظیمات با عنوان “Horizontal size compensation”انجام شده است و می توانید در قسمت دیگر تنظیمات فرآیند پیدا کنید . به عنوان مثال ، تنظیم این مقدار بر روی -0.1 میلی متر ، مدل شما را در جهت X و Y به میزان 0.1 میلی متر کاهش می دهد . این تنظیمات هنگامی که خطای ابعادی سازگار باشد ، به بهترین وجه کار می کند ، حتی هنگام پرینت مدل های در اندازه های مختلف . به عنوان مثال ، اگر این قطعه همیشه بزرگ باشد ، بدون در نظر گرفتن اینکه این مدل 20 میلی متر یا 100 میلی متر عرض داشته باشد . این تنظیمات به راحتی می تواند آن اختلاف را به حساب آورد.

4- خطای افزایش ابعاد:

اگر متوجه شدید که هنگام پرینت قطعات بزرگتراست . ابعاد تمایل به افزایش پیدا می کند ، تنظیمات دیگری وجود دارد که می توانید اعمال کنید . برای مثال ، اگر پرینت شما برای یک قطعه 20 میلی متر بسیار کوچک باشد . اما برای پرینت 100 میلی متر بسیار کوچک است . بنابراین احتمال دارد که این مشکل به دلیل انقباض حرارتی باشد . این مسئله می تواند برای مواد درجه حرارت بالا مانند ABS یک مشکل شایع باشد . زیرا فیلامنت با سرد شدن تمایل به کوچک شدن دارد . Simplify3D گزینه های مختلفی برای کمک به این امر دارد .

ابتدا باید درصد انقباض را تعیین کنید . در مثال بالا ، این قطعه با ضخامت 0.1 میلی متر نسبت به پرینت 20 میلی متر کاهش می یابد ، بنابراین درصد انقباض 0/0/20 = 0.5٪ است . ساده ترین روش برای رفع این خطا ، دوبار کلیک کردن بر روی مدل خود در رابط Simplify3D و تنظیم مقیاس 100.5٪ است . اگر متوجه شدید که این تغییرات را به طور مداوم انجام می دهید . می توانید هر بار وارد کردن یک مدل جدید ، یک اقدام عملی را نیز انجام دهید تا این مقیاس را بطور خودکار انجام دهد .

مقالات دیگر درباره ی عیب یابی قطعات پرینت سه بعدی :

جمع شدن لایه ها به سمت بالا

پرینت نشدن قسمت های نازک

bridge ضعیف

کیفیت پایین سطوح زیر ساپورت

جدا شدن قطعه از صفحه صاف

اکسترود غیر یکنواخت

حفره های خالی در دیواره های نازک

فاصله بین اینفیل و دیواره داخلی

حالت لرزش در قطعه پرینتی (ringing)

اثر نازل در لایه های بالایی

امیدواریم که این مقاله برای شما مفید بوده باشد.

جولای 6, 2020/0 دیدگاه /توسط زکیه سعیدی
برچسب ها: اختلاف ابعادی, پرینت سه بعدی, پرینتر سه بعدی, پرینتر سه بعدی اصفهان, پرینتر سه بعدی دیاکو, پرینتر سه بعدی نجف آباد, پرینتر های سه بعدی, فیلامنت, فیلامنت ایرانی, فیلامنتabs
اشتراک این مطلب
  • اشتراک در Facebook
  • اشتراک در X
  • اشتراک گذاری در واتس اپ
  • اشتراک در Pinterest
  • اشتراک در LinkedIn
  • اشتراک در Tumblr
  • اشتراک در Vk
  • اشتراک در Reddit
  • اشتراک با ایمیل
https://3diaco.com/wp-content/uploads/2020/07/sha-compressor.jpg 300 300 زکیه سعیدی https://3diaco.com/wp-content/uploads/2019/02/logo-1.png زکیه سعیدی2020-07-06 10:33:072020-08-23 10:33:37اختلاف ابعادی
شاید این موارد نیز مورد علاقه شما باشد
طرح سه بعدی خمیر دندان جمع کن طرح سه بعدی خمیر دندان جمع کن – پرینتر سه بعدی اصفهان
نرم افزار سالیدورکس نرم افزار SolidWorks – طراحی سه بعدی
بهترین پرینتر سه بعدی بهترین پرینتر سه بعدی 2019(قسمت سوم)
کاربرد پرینتر های سه بعدی در ارتش
طرح سه بعدی تندیس مادر طرح سه بعدی تندیس مادر – پرینتر سه بعدی اصفهان
طرح سه بعدی نگهدارنده صفحه کتاب
پرینتر سه بعدی اصفهان پرینت سه بعدی گلدان شفاف – پرینتر سه بعدی اصفهان
راهنمای پرداخت قطعات PLA در پرینت سه بعدی
0 پاسخ

دیدگاه خود را ثبت کنید

تمایل دارید در گفتگوها شرکت کنید؟
در گفتگو ها شرکت کنید.

دیدگاهتان را بنویسید لغو پاسخ

نشانی ایمیل شما منتشر نخواهد شد. بخش‌های موردنیاز علامت‌گذاری شده‌اند *

جستجو

Search Search

نوشته‌های تازه

  • تنظیمات PETG در Cura
  • ساخت لیتوفین با پرینتر سه بعدی
  • پرینت سه بعدی اجسام توخالی
  • تبدیل زباله به قطعات پرینت سه بعدی
  • کاربرد پرینتر سه بعدی در صنایع مختلف

ابرچسب

cura S-Diaco آموزش cura آموزش نرم افزار cura اصفهان انواع خدمات پرینت سه بعدی خدمات پرینتر سه بعدی خدمات پرینتر سه بعدی اصفهان خدمات پرینترهای سه بعدی خدمات پرینت سه بعدی خدمات پرینت سه بعدی اصفهان سه بعدی شرکت دیاکو طراحی سه بعدی طرح سه بعدی طرح سه بعدی کاربردی طرح پرینتر سه بعدی فروش پرینتر سه بعدی فیلامنت فیلامنت ABS فیلامنت PLA فیلامنت ایرانی فیلامنت خارجی فیلامنت های ایرانی نرم افزار cura پرینت پرینتر پرینتر سه بعدی پرینتر سه بعدی اصفهان پرینتر سه بعدی ایرانی پرینتر سه بعدی بزرگ پرینتر سه بعدی دیاکو پرینتر سه بعدی فیلامنتی پرینتر سه بعدی نجف آباد پرینتر سه بعدی کیش پرینترهای سه بعدی پرینتر های سه بعدی پرینترهای سه بعدی اصفهان پرینترهای سه بعدی فیلامنتی پرینت سه بعدی پرینت سه بعدی اصفهان پرینت سه بعدی ماکت پرینت سه بعدی نجف آباد پرینت سه بعدی کیش گلدان

شرکت نما گستر دیاکو راد ( سهامی خاص)

دفتر مرکزی: اصفهان. شهرک علمی تحقیقاتی اصفهان ( دانشگاه صنعتی اصفهان) خیابان دهم، بعد از برج فناوی، ساختمان ایران گیت، دفتر دیاکو

“لوکیشن”

ساعات کاری: از شنبه تا چهارشنبه 8 الی 18 و پنجشنبه ها 8 الی 14

شماره تماس  بخش خدمات پرینت سه بعدی: 09019990792

شماره تماس  بخش فروش و پشتیبانی دستگاه ها: 09019990792

شماره همراه: 09019990792

شماره پیام رسان ها: 09019990792

ایمیل: info@3diaco.com

پرینتر سه بعدی

شرکت دانش بنیان دیاکو فعال در زمینه تولید پرینتر سه بعدی و خدمات پرینت و همچنین خدمات فنی مهندسی، طراحی و تولید صنعتی قطعات مورد نیاز صنایع مختلف می باشد. امید است هم کاری های پر ثمر این شرکت با جامعه خلاق و مقتدر صنایع ایران باعث رشد روز افزون اقتصاد و تکنولوژی و در نهایت رفاه مردم این مرز و بوم گردد.

ابرچسب ها

cura S-Diaco آموزش cura آموزش نرم افزار cura اصفهان انواع خدمات پرینت سه بعدی خدمات پرینتر سه بعدی خدمات پرینتر سه بعدی اصفهان خدمات پرینترهای سه بعدی خدمات پرینت سه بعدی خدمات پرینت سه بعدی اصفهان سه بعدی شرکت دیاکو طراحی سه بعدی طرح سه بعدی طرح سه بعدی کاربردی طرح پرینتر سه بعدی فروش پرینتر سه بعدی فیلامنت فیلامنت ABS فیلامنت PLA فیلامنت ایرانی فیلامنت خارجی فیلامنت های ایرانی نرم افزار cura پرینت پرینتر پرینتر سه بعدی پرینتر سه بعدی اصفهان پرینتر سه بعدی ایرانی پرینتر سه بعدی بزرگ پرینتر سه بعدی دیاکو پرینتر سه بعدی فیلامنتی پرینتر سه بعدی نجف آباد پرینتر سه بعدی کیش پرینترهای سه بعدی پرینتر های سه بعدی پرینترهای سه بعدی اصفهان پرینترهای سه بعدی فیلامنتی پرینت سه بعدی پرینت سه بعدی اصفهان پرینت سه بعدی ماکت پرینت سه بعدی نجف آباد پرینت سه بعدی کیش گلدان
© کپی رایت - پرینتر سه بعدی دیاکو
  • لینک به Instagram
  • لینک به WhatsApp
  • لینک به Facebook
  • لینک به Youtube
پیوند: فاصله بین اینفیل و دیواره ها پیوند: فاصله بین اینفیل و دیواره ها فاصله بین اینفیل و دیواره هافاصله بین اینفیل و دیواره ها پیوند: Bridge ضعیف پیوند: Bridge ضعیف bridge ضعیفBridge ضعیف
رفتن به بالا رفتن به بالا رفتن به بالا